

¿Por qué el alambre de soldadura de aluminio ER5183 funciona bien en 5083?
Cuando es necesario unir piezas de aluminio, el alambre de relleno tiene una conexión directa con el comportamiento de la unión terminada. La elección no es simplemente una cuestión de seleccionar un alambre que pueda fundirse durante la soldadura. La composición del metal base, el estado de la unión, el proceso de soldadura y la forma en que se manipula el alambre antes de su uso pueden afectar el resultado.
Esto es particularmente relevante cuando se trabaja con aluminio 5083. Está ampliamente asociado con aplicaciones donde la fuerza y la resistencia a la corrosión son importantes, por lo que el material de relleno debe adaptarse a las características del metal base. El alambre de soldadura de aluminio ER5183 se considera compuesto para este tipo de trabajo porque su composición es adecuada para aleaciones de aluminio con un contenido de magnesio relativamente alto.
Por lo tanto, la relación entre el alambre de relleno y 5083 es más que una simple coincidencia de producto a producto. La composición del material, el diámetro del alambre, las condiciones del blindaje, la limpieza de la superficie, el almacenamiento y el control de la producción pueden influir en el proceso de soldadura. Al observar estos factores juntos se obtiene una idea más clara de por qué se usa ER5183 con 5083 y qué puede afectar su rendimiento durante la fabricación.
¿Qué hace que ER5183 sea adecuado para la soldadura de aluminio 5083?
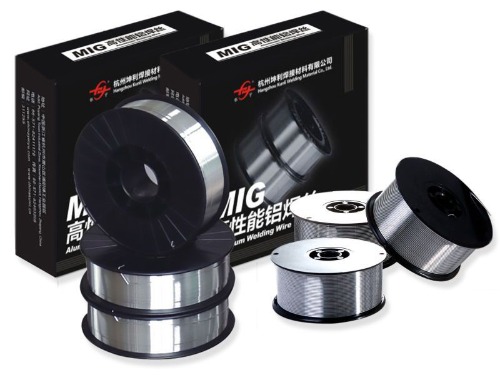
La conexión entre ER5183 y 5083 comienza con sus características materiales. Ambas son aleación de aluminio asociadas con magnesio como elemento de aleación importante. Esto hace que el material de aportación sea compatible con los requisitos generales de la soldadura de aluminio con alto contenido de magnesio.
Un alambre de relleno necesita formar un metal de soldadura que funcione con la base metálica circundante. Si la composición del relleno no coincide bien, es posible que la junta terminada no proporcione las características esperadas del material original. Párrafo 5083, la elección de un relleno que contenga magnesio ayuda a mantener una relación adecuada entre el área de soldadura y el material base.
Hay varios factores a considerar al evaluar este partido:
| Consideración | ¿Por qué es importante? |
| Composición de la base metálica | Influye en la elección del material de relleno. |
| Contenido de magnesio | Afecta las características del metal de soldadura. |
| ambiente de corrosión | Puede influir en la selección del relleno. |
| Conjuntos de requisitos | Afecta el método de soldadura y la elección del material. |
| Condición de la superficie | Puede influir en la consistencia de la soldadura. |
Otro punto es que la soldadura cambia el material localmente. El área alrededor de la unión experimenta calentamiento, fusión y enfriamiento, por lo que el metal de soldadura no se comporta simplemente como una sección intacta del metal base. Elegir un relleno con una composición compatible ayuda a reducir diferencias innecesarias entre la soldadura y el aluminio circundante.
Por esta razón, el alambre de soldadura de aluminio ER5183 a menudo se asocia con la soldadura 5083, donde las propiedades de la junta terminada deben seguir siendo compatibles con las características del material base.
¿Cómo afecta el contenido de magnesio al rendimiento de la soldadura ER5183?
El magnesio tiene un papel importante en el comportamiento de las aleaciones de aluminio-magnesio. En un alambre de aporte, su presencia afecta las características del metal formado en el área de soldadura.
La cantidad de magnesio no se puede considerar por separado del resto de la composición de la aleación. Un alambre de soldadura se produce con una gama de materiales definida para que su comportamiento sea constante de un lote a otro. Los cambios en la composición pueden influir en la forma en que se comporta el metal fundido, así como en las características de la soldadura enfriada.
Para ER5183, el magnesio contribuye a las propiedades esperadas de un relleno diseñado para aleaciones de aluminio con alto contenido de magnesio. Esta es una de las razones por las que se considera al soldar materiales como el 5083.
Sin embargo, agregar o controlar el magnesio no se trata simplemente de aumentar un elemento. El equilibrio general de la aleación es importante. Otros elementos e impurezas también pueden influir en el estado del acabado del alambre y del metal de soldadura.
Por lo tanto, durante la producción, los fabricantes deben prestar atención a:
- Consistencia de la materia prima
- Composición de la aleación
- Condiciones de fusión y procesamiento.
- Limpieza de materiales
- Condición final del cable
El mismo principio se aplica durante la soldadura. Si el alambre de relleno está contaminado o se manipula incorrectamente, es posible que las características del material previsto no se traduzcan en un proceso de soldadura consistente.
En términos prácticos, el papel del magnesio ayuda a explicar por qué se considera el alambre de soldadura de aluminio ER5183 para el 5083 en lugar de tratar todos los alambres de soldadura de aluminio como materiales intercambiables.
¿Por qué es importante el diámetro del cable cuando se utiliza ER5183?
El diámetro del alambre es una especificación relativamente simple, pero puede afectar la forma en que se controla el proceso de soldadura. Un alambre más pequeño o más grande no se comporta exactamente de la misma manera cuando se pasa a través de un equipo de soldadura.
El diámetro seleccionado está relacionado con el equipo de soldadura, el diseño de la junta, el espesor del material y la posición de trabajo. Un cable que no se adapta bien a la configuración puede dificultar la alimentación o el control del arco.
El diámetro del alambre puede influir en varios aspectos prácticos:
- ¿Qué tan constantemente se alimenta el alambre?
- ¿Cuánto material de relleno ingresa a la junta?
- Cómo controlar el operador la soldadura
- ¿Con qué facilidad pasa el cable a través del equipo?
- Cómo se deben ajustar los ajustes de soldadura
Para la soldadura de aluminio, las condiciones de alimentación merecen especial atención porque el alambre de aluminio es relativamente blando. Una ruta de alimentación mal ajustada, una resistencia excesiva o un componente de contacto inadecuado pueden afectar la suavidad con la que el alambre llega al área de soldadura.
El estado del carrete también importa. Si el alambre se enrolla de manera desigual o se daña durante la manipulación, pueden aparecer problemas de alimentación incluso cuando el diámetro nominal del alambre sea apropiado.
Por lo tanto, la elección del diámetro del alambre de soldadura de aluminio ER5183 debe considerarse junto con el equipo de soldadura y la junta, y no como una decisión de compra aislada.
¿Cómo afecta el gas de protección y los ajustes de soldadura al ER5183?
Una vez seleccionado el alambre de aporte y la base metálica, las condiciones de soldadura circundantes se vuelven importantes. El aluminio reacciona fácilmente con la atmósfera circundante cuando se calienta, por lo que el área de soldadura necesita una protección adecuada.
El protector de gas ayuda a separar el área de soldadura fundida del aire circundante. Si se altera la cobertura de gas, la soldadura puede volverse más vulnerable a la contaminación. El flujo de gas, la posición del soplete, las fugas, las corrientes de aire y el estado del equipo de suministro de gas pueden afectar la protección alrededor de la junta.
Los ajustes de soldadura también deben funcionar juntos. La corriente, el voltaje, la alimentación del alambre, la velocidad de desplazamiento y el movimiento de la antorcha no son controles independientes. Cambiar una configuración puede alterar la forma en que se comportan los demás.
Por ejemplo, si el alambre se alimenta a una velocidad que no coincide con las condiciones de soldadura, el arco puede volverse inestable. Si el soplete se mueve demasiado rápido, es posible que la junta no reciba suficiente calor o material de relleno. Moverse demasiado lento puede generar calor excesivo en el área local.
Un proceso coherente suele depender de comprobar varias cosas al mismo tiempo:
- El equipo de soldadura está correctamente ajustado.
- El protector de gas llega sin interrupción a la zona de soldadura.
- El alambre se mueve suavemente por el camino de alimentación.
- Las superficies de las juntas están preparadas adecuadamente.
- El movimiento de la antorcha sigue siendo razonablemente consistente.
Estas condiciones son importantes porque el alambre de soldadura de aluminio ER5183 no puede compensar todos los problemas creados por configuraciones inadecuadas del equipo o una mala preparación de las juntas.
¿Por qué puede ocurrir porosidad con el alambre de soldadura de aluminio ER5183?
La porosidad es uno de los problemas que pueden llamar la atención durante la soldadura de aluminio. Se pueden formar pequeñas bolsas de gas en el metal de soldadura cuando el gas no deseado queda atrapado a medida que el material fundido se enfría.
El alambre de relleno es sólo una posible fuente de problemas. La humedad, el aceite, la suciedad, una superficie de base sucia o un blindaje inadecuado también pueden contribuir al problema.
Por lo tanto, se debe considerar el entorno circundante cuando aparece una soldadura porosa. Un cable que ha estado expuesto a contaminación puede comportarse de manera diferente a un material limpio. Lo mismo se aplica al metal base. Los depósitos superficiales pueden ingresar al área de soldadura e interferir con el proceso.
Las áreas comunes para inspeccionar incluyen:
- Superficie del alambre
- Superficie de base metálica
- Condiciones de almacenamiento
- proveedor de gasolina
- Equipo de suministro de gas
- Preparación conjunta
- movimiento de soldadura
La porosidad también puede estar relacionada con condiciones de soldadura inconsistentes. Los cambios repentinos en la cobertura de gas o la posición del soplete pueden exponer el área de soldadura fundida al aire. Una perturbación excesiva alrededor de la zona de soldadura puede tener un efecto similar.
En lugar de atribuir cada poro al material de relleno, es más útil comprobar todo el entorno de soldadura. Este enfoque es particularmente relevante cuando se utiliza alambre de soldadura de aluminio ER5183 porque el alambre, el material base, el equipo y las condiciones circundantes interactúan durante el proceso de soldadura.
¿Se puede utilizar ER5183 para otras aleaciones de aluminio?
ER5183 está asociado con 5083, pero su uso no se limita a una única aleación de aluminio. La pregunta más útil es si la composición de relleno es apropiada para el metal base particular y los requisitos de la junta terminada.
Otras aleaciones de aluminio y magnesio pueden tener características que hagan adecuada una carga que contenga magnesio. Sin embargo, el hecho de que dos materiales sean Aleaciones de aluminio no significa automáticamente que deban usar el mismo alambre de relleno.
Al considerar otra aleación, es necesario comprobar varios puntos:
| Material de consideración | pregunta a considerar |
| familia de aleaciones | ¿La composición del metal base es compatible con el relleno? |
| conjunto de propósitos | ¿Qué características se requieren del área soldada? |
| Condiciones de corrosión | ¿Estará la articulación expuesta a un entorno exigente? |
| Método de soldadura | ¿El relleno es adecuado para el proceso seleccionado? |
| Condiciones de fabricación | ¿Se puede alimentar y controlar correctamente el cable? |
Aquí también resultan útiles las comparaciones entre diferentes materiales de relleno. Una carga diseñada para un grupo de aleaciones de aluminio puede elegirse por razones diferentes a las de una carga diseñada para otro grupo.
Por lo tanto, la selección debe comenzar con el metal base y los requisitos de unión. El alambre de soldadura de aluminio ER5183 puede ser apropiado en algunas situaciones que involucran otras aleaciones de aluminio, pero la idoneidad debe considerarse caso por caso en lugar de asumirse únicamente a partir del nombre de la aleación.
¿Cómo se debe almacenar y manipular el alambre de soldadura ER5183?
El estado del alambre de soldadura antes de que llegue al soplete puede afectar el proceso de trabajo. Por lo tanto, el almacenamiento adecuado es parte del control del material y no un problema que comienza sólo cuando comienza la soldadura.
El cable debe protegerse de la humedad, el polvo, el aceite y otros contaminantes. Su embalaje original puede ayudar a proteger el material durante el almacenamiento, pero la manipulación una vez abierta también es importante.
Algunas prácticas básicas pueden ayudar a mantener el estado del cable:
- Mantenga el cable no utilizado en un área de almacenamiento limpia y seca.
- Evite colocar carretes abiertos donde se pueda acumular humedad.
- Manipule el cable con un equipo limpio.
- Mantenga el cable alejado de aceites y otros contaminantes.
- Revise el carrete antes de colocarlo en el equipo de soldadura.
- Proteger el material parcialmente usado cuando no se esté utilizando.
También se debe prestar atención a los daños en el embalaje. Si un paquete ha sido abierto, roto o expuesto en condiciones inadecuadas, se debe revisar el cable antes de usarlo.
El almacenamiento es particularmente relevante para el alambre de soldadura de aluminio ER5183 porque es posible que la contaminación no siempre sea visible a simple vista. Un cable puede parecer utilizable aunque el estado de su superficie ya haya cambiado.
Un buen manejo no reemplaza la preparación adecuada para la soldadura, pero elimina una fuente evitable de variación del proceso.
Qué son importantes los controles de calidad para el alambre de soldadura ER5183
El control de calidad comienza antes de que el alambre se entregue a una operación de soldadura. El producto terminado debe mantener una composición material y una condición física consistentes para que pueda procesarse y usarse de manera predecible.
Para los fabricantes, comprobar el cable implica algo más que observar su apariencia. El proceso de producción necesita controles en diferentes etapas, desde las materias primas hasta el conformado, el tratamiento de superficies, el bobinado y el embalaje.
Las áreas de inspección importantes pueden incluir:
| Área de calidad | que esta comprobado |
| Composición de materiales | Consistencia de la aleación |
| Diámetro del alambre | Regularidad a lo largo del alambre. |
| Condición de la superficie | Superficie limpia y adecuada |
| Parama de alambre | Conformación y bobinado consistentes |
| Condición de alimentación | Movimiento suave a través del equipo. |
| embalaje | Protección durante el almacenamiento y el transporte |
El diámetro del alambre merece especial atención porque pequeñas variaciones pueden afectar el comportamiento alimentario. El estado de la superficie también es importante porque los residuos o la contaminación pueden convertirse en una fuente de problemas de soldadura.
No se debe pasar por alto el spooling. Un carrete formado adecuadamente permite que el cable salga del paquete de manera controlada. El bobinado desigual, el cable dañado o una mala manipulación pueden crear dificultades de alimentación incluso cuando el material en sí cumple con la composición prevista.
Para Alambre de soldadura de aluminio ER5183 Por tanto, el control de la producción conecta varias etapas que a primera vista pueden parecer no relacionadas. La composición del material afecta el metal de soldadura, la formación del alambre afecta la alimentación, la condición de la superficie afecta la limpieza y el empaque afecta cómo llega el material al punto de uso.
En consecuencia, la relación entre ER5183 y 5083 está determinada por algo más que la propia aleación de relleno. La base de metal, la composición del relleno, la condición del alambre, la configuración de la soldadura, la preparación de las juntas, el almacenamiento y los controles de fabricación influyen en la determinación de cómo se comporta el proceso de soldadura.
NEXT:¿Cómo controlan los fabricantes de alambre de soldadura de aluminio la calidad del alambre?
Productos relacionados
-
 Ver más
Alambre de soldadura de aleación de aluminio 5154
-
 Ver más
Alambre de soldadura de aluminio y silicio ER4043
-
 Ver más
Alambre de soldadura Mig de aluminio ER4047
-
 Ver más
Alambre de aleación de Al-Mg ER5154
-
 Ver más
Alambre de soldadura de aluminio y magnesio ER5087
-
 Ver más
Alambre de soldadura de aluminio ER5183
-
 Ver más
Alambre de soldadura de aluminio ER5356
-
 Ver más
Alambre de soldadura de aluminio ER5554
-
 Ver más
Alambre de soldadura de aluminio ER5556
-
 Ver más
Alambre de soldadura de aluminio ER1100
-
 Ver más
Alambre de soldadura de aluminio ER5754
-
 Ver más
Alambre de soldadura de aluminio ER2319

