

Cómo probar la calidad del alambre de soldadura de aluminio: una guía práctica para fabricantes
¿Por qué probar el cable antes de que llegue a la pistola?
El trabajo es sencillo hasta que llega el cable: una sección de caja 6061-T6 de 3 m de longitud, un carrete de ER5356 de 1,2 mm y una pistola MIG que ha producido perlas limpias durante toda la mañana. A mitad de la primera costura, el arco comienza a chisporrotear, la porosidad aparece en la cara de soldadura y la alimentación del alambre se vuelve entrecortada. La máquina no ha cambiado. El operador no ha cambiado. El cable tiene. La mayoría de las fallas de soldadura de aluminio atribuidas al equipo o la técnica se remontan al consumible, y la reparación es mucho más barata que volver a trabajar: Pruebe el cable antes de cargarlo. .
El alambre de soldadura de aluminio oculta bien sus defectos. El óxido de la superficie, los residuos de lubricante de trefilado, los rayones longitudinales finos, una sección transversal deforme, un moldeado deficiente e incluso una aleación completamente diferente pueden parecer normales en el carrete. El daño aparece más tarde, dentro de la soldadura, como porosidad, mala fusión o una prueba de flexión fallida. Es cierto que nada reemplaza un procedimiento de soldadura calificado y un operador experto, pero el alambre establece el límite superior de lo que ambos pueden lograr. Una inspección entrante de 15 minutos detecta la mayoría de estos problemas mientras el carrete aún es fácil de devolver.
Esa inspección debe estar enmarcada en AWS A5.10/A5.10M, el estándar de clasificación para metales de aportación de aluminio. Define los rangos de composición de la aleación, las tolerancias de diámetro, las condiciones de embalaje y los requisitos de certificación que debe cumplir el alambre de un proveedor. Si no se puede rastrear un envío hasta una clasificación en el certificado, trate cada verificación posterior con sospecha adicional.
Controles en el taller que tardan unos minutos
Ninguna de las siguientes pruebas necesita un laboratorio. Necesita un paño limpio y sin pelusa, un micrómetro y suficiente espacio libre en el suelo para desenrollar aproximadamente un metro de cable. Revíselos en orden y cubrirá la geometría, la superficie y la física que deciden si el alambre puede alimentarse y soldarse correctamente.
Calidad de la superficie: la prueba de flexión y torsión
La prueba de doblar y girar, a veces llamada prueba de humo, expone rápidamente la contaminación de la superficie. Corte una muestra de 250 mm, dóblela a 90° aproximadamente a 50 mm de cada extremo, agarre un extremo con unos alicates y gire el otro extremo cinco o seis vueltas completas. Un cable con exceso de óxido o residuos de trefilado se descascarilla, humea o arroja partículas finas al girarlo; en casos severos se rompe antes de las seis vueltas. Después de torcer, inspeccione las curvas bajo una luz brillante. Los rayones longitudinales, conocidos como líneas de troquel, significan que los troqueles de embutición del proveedor están desgastados o que la lubricación fue deficiente. Un cable limpio permanece suave, silencioso y libre de partículas. Luego pase uno o dos metros a través del paño limpio: un depósito gris o negro en el paño es más evidencia de contaminación, mientras que un brillo ligero y uniforme es normal.
Elenco and hélice: la prueba de desenrollado de un metro
Alimente aproximadamente un metro de alambre del carrete y déjelo caer naturalmente sobre un piso limpio. No tire de él en línea recta ni lo fuerce para que quede plano. El cable se coloca formando bucles y dos números lo describen. El reparto es el diámetro del círculo que forma el bucle; La hélice es hasta qué punto se eleva el punto medio del bucle por encima del suelo. Para alambre MIG de 1,2 mm, un molde de aproximadamente 300 a 600 mm y una hélice de 25 mm o menos son valores viables, pero la referencia siempre debe ser el rango que indica su proveedor en sus especificaciones. Un yeso demasiado apretado hace que el alambre gire excesivamente en el carrete y pelee con el revestimiento; una hélice alta crea una acción de latigazo en la punta que produce un arco inestable y una deposición irregular. Esta es la razón El control de fundición y hélice tiene un efecto directo sobre la calidad de la soldadura y la estabilidad de la alimentación. — y por qué vale la pena comprobarlo antes de montar el carrete.
Diámetro y ovalidad: el control micrométrico
Tome lecturas micrométricas en tres o más posiciones a lo largo de un trozo de cable nuevo. En cada posición, lea el diámetro, gire el micrómetro un cuarto de vuelta y léalo nuevamente. Para alambre de 1,2 mm, las fábricas acreditadas mantienen el diámetro en ±0,01mm y la ovalidad (la diferencia entre la lectura más grande y la más pequeña en una sola sección transversal) debe permanecer por debajo de 0,01 mm. El cable de tamaño insuficiente pierde contacto con la punta y hace que el arco se desvíe; El alambre de gran tamaño es la causa clásica de atascos en los revestimientos y de anidación de pájaros. Debido a que el ajuste de la punta de contacto es lo que convierte la transferencia de corriente en un arco estable, La tolerancia del diámetro es más importante de lo que sugieren la mayoría de las hojas de especificaciones de compra. - compruébalo en cada lote.
Verificación de aleación: lea el certificado, no la etiqueta
No se puede identificar una aleación de aluminio a simple vista. Un carrete ER4043 y un carrete ER5356 parecen idénticos en el estante, sin embargo, la diferencia entre un relleno 4xxx a base de silicio y un relleno 5xxx a base de magnesio cambia la fluidez, la resistencia al agrietamiento, la resistencia soldada e incluso el color de la soldadura anodizada. Por lo tanto, el documento más importante en la inspección entrante es el certificado de prueba en fábrica (MTC), generalmente emitido según la norma EN 10204 3.1, que informa la composición real del lote.
Cada clasificación tiene límites definidos. El certificado de una Alambre de soldadura de aluminio ER5356 , por ejemplo, debería mostrar magnesio en el rango de 4,5 a 5,5 %, con silicio por debajo del 0,25 % y hierro por debajo del 0,40 %. El magnesio es lo que da a las soldaduras 5xxx su fuerza y resistencia a la corrosión, por lo que un certificado que se acerca al límite inferior debería generar preguntas antes que el alambre.
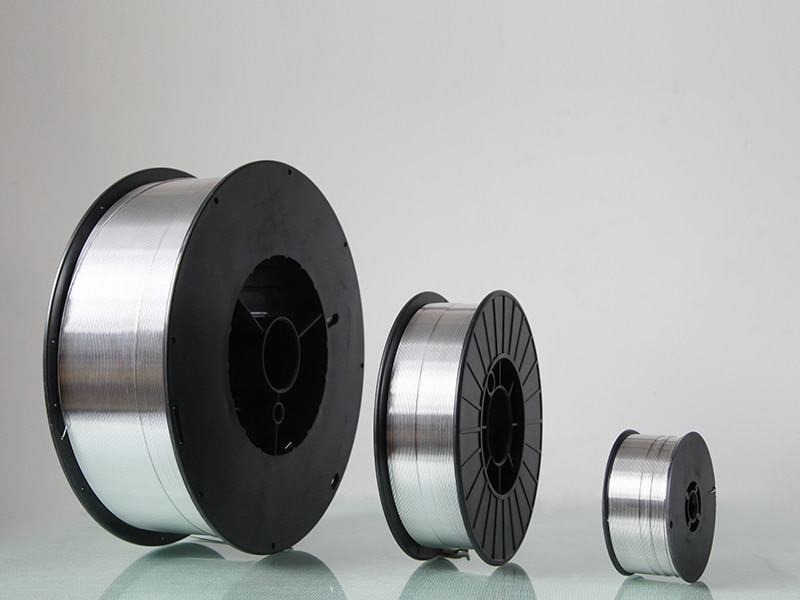 Alambre de soldadura de aluminio ER5356 - Fabricante Kunliwelding Kunli es su mayorista de alambre de soldadura de aluminio ER5356, que ofrece resistencia a la corrosión y solidez ideales. Adecuado para marina, un... Ver producto →
La familia basada en el silicio exige una lectura diferente. Un certificado para un Alambre de soldadura de aluminio y silicio ER4043 debería incluir silicio entre 4,5% y 6,0%, que es lo que le da a la aleación su fluidez y resistencia al agrietamiento en caliente. Si la soldadura debe anodizarse, esa gama de silicio es importante tanto estética como mecánicamente.
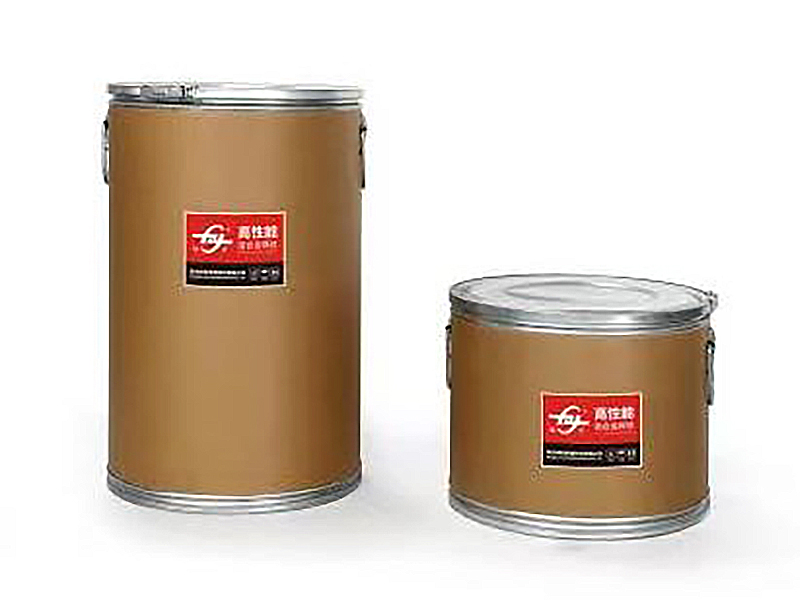 Fabricantes,proveedores de alambre de soldadura de aluminio ER4043 Como fabricantes de alambre de soldadura de aluminio ER4043 de China y proveedores de OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. ofrece venta al por mayor... Ver producto →
Verifique que el número de lote en el certificado coincida con la etiqueta de cada carrete y anote la fecha: el alambre de aluminio almacenado durante demasiado tiempo en condiciones húmedas absorberá suficiente humedad de la superficie para causar porosidad, incluso cuando la composición sea perfecta. Si la unión es crítica y el proveedor no está probado, dedique unos minutos a un espectrómetro de emisión óptica (OES) para una identificación positiva del material. Sin embargo, para la mayoría de los talleres de fabricación, un MTC cuidadosamente revisado combinado con las comprobaciones en el taller mencionadas anteriormente es suficiente.
Una lista de verificación de inspección de recepción de 15 minutos
Para que la inspección sea una rutina en lugar de una reacción, utilice una lista de verificación que un almacenista, un inspector de control de calidad o un soldador principal pueda completar en aproximadamente 15 minutos antes de asignar un carrete a una máquina.
| comprobar | Método | Directriz de aceptación | Frecuencia |
|---|---|---|---|
| Bobina y embalaje | Comprobación visual de bridas dobladas y barrera contra la humedad rota. | Sin deformación; sin cables expuestos o sucios | Cada carrete |
| Contaminación superficial | Prueba de flexión y torsión; paño limpio | Sin descamación, humo, líneas de troquelado ni residuos de tela | Cada carrete |
| Cast | 1 m de desenrollado; medir el diámetro del bucle | Dentro del rango indicado por el proveedor, p. 300–600 mm para 1,2 mm | cada lote |
| Helix | 1 m de desenrollado; medir el aumento del bucle | 25 mm o menos en el punto medio | cada lote |
| Diámetro y ovalidad | Micrómetro de 3 posiciones, dos ejes por posición. | ±0,01mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | cada lote |
| Trazabilidad de aleaciones | Compare MTC, etiquetas de carrete y lista de empaque | Composición del certificado dentro de los límites de AWS A5.10; los números de lote coinciden | cada lote |
| Comprobación de alimentación y arco | Pase de 2 a 3 m a través de la pistola en la configuración de producción. | Alimentación suave, arco estable, sin nidos de pájaros | Primer carrete de cada nuevo lote |
Registre el resultado en el carrete o en su registro de recepción. Si falla alguna verificación, aísle el carrete, fotografíe la evidencia y proporcione al proveedor el número de lote. La respuesta que ofrecen le dice tanto sobre la relación como el certificado.
Lo que dicen los resultados de las pruebas sobre su proveedor
Los fracasos que encuentres apuntan en diferentes direcciones. La contaminación de la superficie y las líneas de las matrices sugieren matrices de embutición desgastadas, limpieza deficiente o lubricación débil en el proceso del proveedor. La hélice alta y el lanzamiento inconsistente indican una contratensión incorrecta durante el rebobinado o un manejo descuidado durante el transporte. El alambre deforme generalmente se debe a problemas de trefilado o enderezado. Un certificado que no coincide con la etiqueta del lote es el hallazgo más grave de todos: significa que el sistema de trazabilidad del proveedor tiene un agujero.
Antes de comprometerse con una nueva fuente, vale la pena comprender Qué hace un proveedor confiable para garantizar la compatibilidad de los cables con su equipo, sus aleaciones y su rutina de inspección. Los proveedores que manejan sus propias líneas de dibujo y siguen probando instrumentos en la fábrica son más fáciles de auditar que las empresas comerciales que solo reetiquetan carretes importados. También deberían poder responder claramente a tres preguntas:
- ¿Cómo se controla el reparto y la hélice en la estación de bobinado?
- ¿Cómo se verifica el diámetro en cada lote de producción?
- ¿El certificado de la fábrica se refiere al lote real en su almacén? ¿Se puede rastrear ese lote hasta el calor?
Para trabajos estructurales y marítimos, se aplica la misma diligencia debida a los rellenos de mayor resistencia. un Alambre de soldadura de aluminio ER5183 , comúnmente especificado para la placa 5083, debería mostrar manganeso entre 0,5% y 1,0% junto con su rango de magnesio; el certificado debería permitirle rastrear el calor hasta la masa fundida. Cuando la documentación lo respalda, las pruebas en el taller simplemente confirman lo que el fabricante ya sabía.
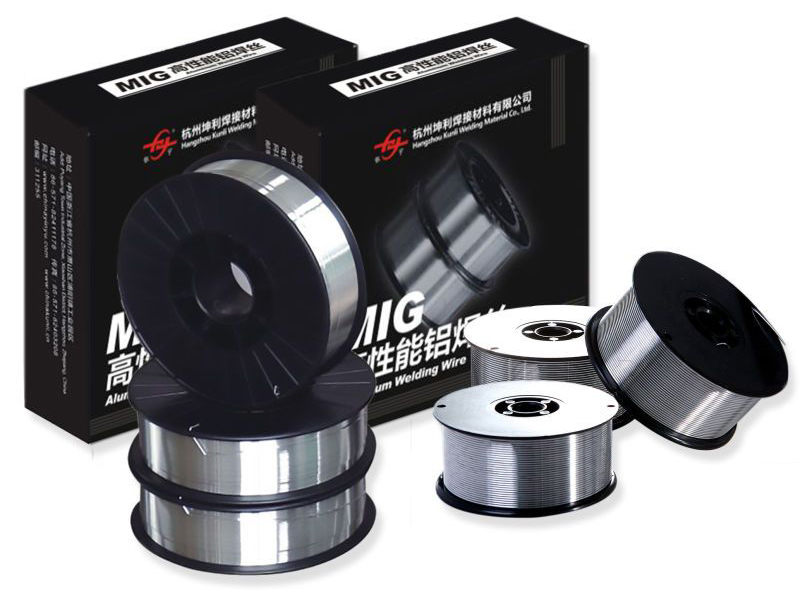 Fabricantes de alambre de soldadura de aluminio ER5183 - Proveedores de Kunli Alambre de soldadura de aluminio ER5183 suministrado por el fabricante Kunli, adecuado para soldadura automotriz e industrial con gran resistencia y corrección... Ver producto →
Una nota final: las pruebas son sólo la mitad de la batalla. Una vez que pase el cable, guárdelo en un área seca y con temperatura estable, reemplace la barrera contra la humedad después de cada uso y use paquetes sellados primero. La calidad que usted verificó en la etapa de entrada de mercancías debería sobrevivir hasta que el cable se convierta realmente en la soldadura, y un cable que fue probado y protegido es un cable que no le costará una tarde de retrabajo.
NEXT:¿Cómo controlan los fabricantes de alambre de soldadura de aluminio la calidad del alambre?
Productos relacionados
-
 Ver más
Alambre de soldadura de aleación de aluminio 5154
-
 Ver más
Alambre de soldadura de aluminio y silicio ER4043
-
 Ver más
Alambre de soldadura Mig de aluminio ER4047
-
 Ver más
Alambre de aleación de Al-Mg ER5154
-
 Ver más
Alambre de soldadura de aluminio y magnesio ER5087
-
 Ver más
Alambre de soldadura de aluminio ER5183
-
 Ver más
Alambre de soldadura de aluminio ER5356
-
 Ver más
Alambre de soldadura de aluminio ER5554
-
 Ver más
Alambre de soldadura de aluminio ER5556
-
 Ver más
Alambre de soldadura de aluminio ER1100
-
 Ver más
Alambre de soldadura de aluminio ER5754
-
 Ver más
Alambre de soldadura de aluminio ER2319

