
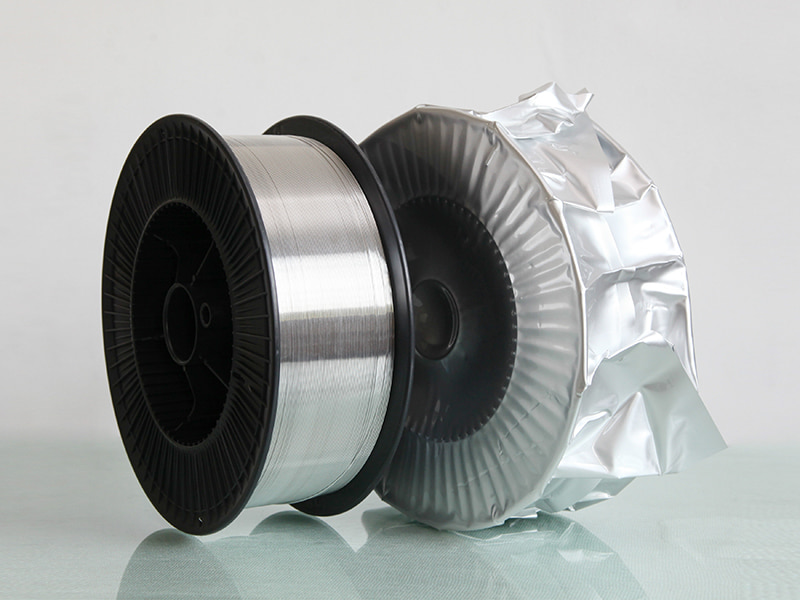
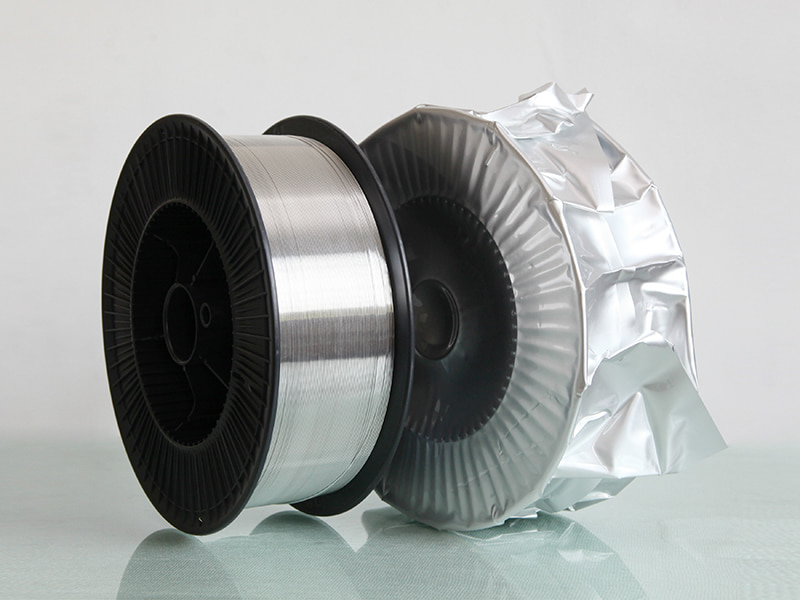
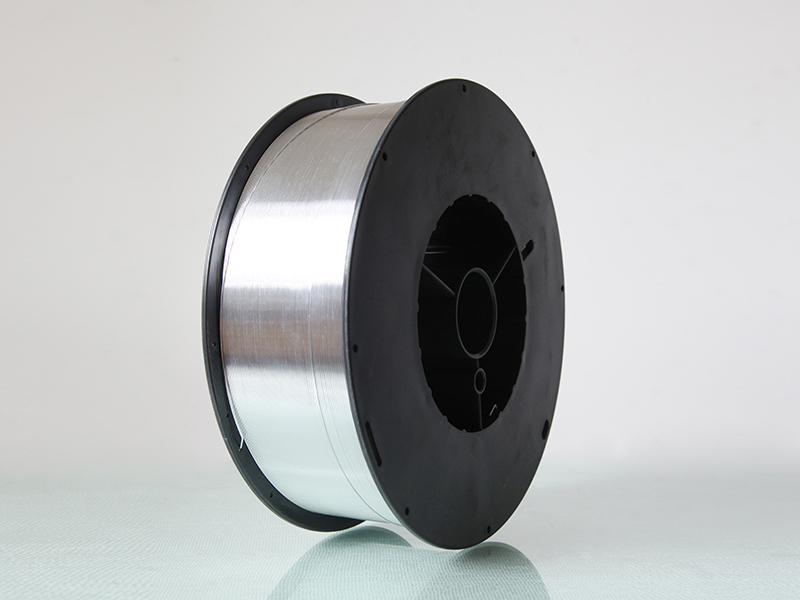
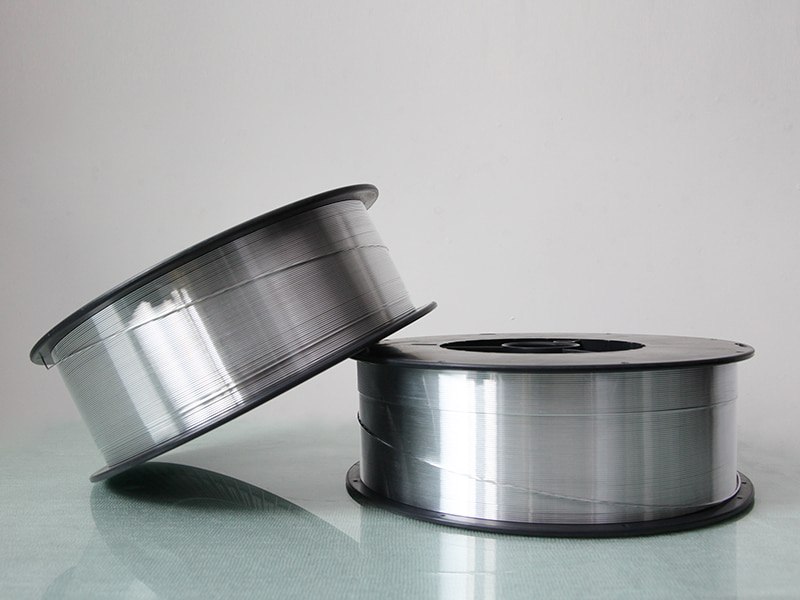
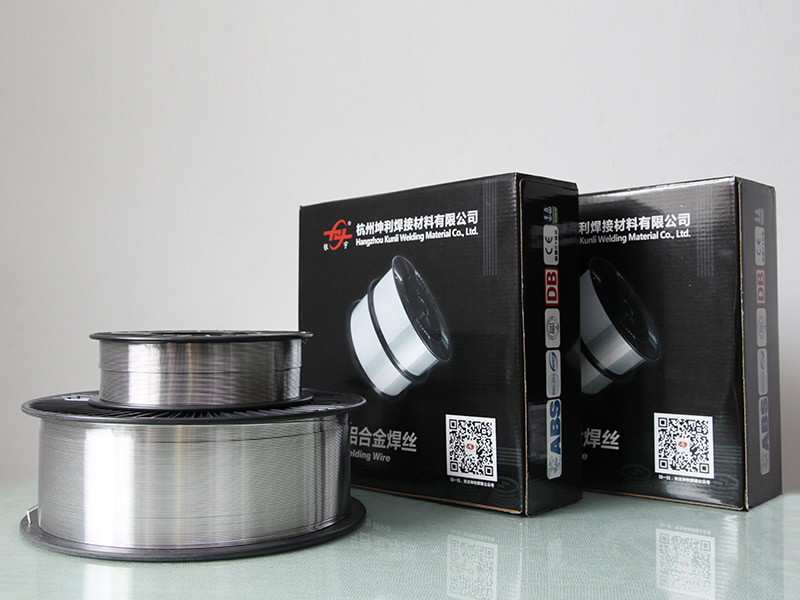
Alambre de soldadura de aluminio
Alambre de aleación de Al-Mg ER5154
El alambre de aleación de Al-Mg de grado 5154 se utiliza para trenzar cables coaxiales para blindaje y tiene un buen rendimiento.
Aplicación principal: cable coaxial flexible, una variedad de cables de audio y video, cables de señal para vehículos, cables de red, cables de transmisión de datos, etc.
E-mail: rich@chinayinyu.com
Contáctenos
Anterior: Alambre de soldadura de aluminio y magnesio ER5087
Próximo: Alambre de soldadura Mig de aluminio ER4047
Próximo: Alambre de soldadura Mig de aluminio ER4047
Descripción del Producto
Al-Mg4.5Mn
Alambre de soldadura de aluminio ER5154
Sistema Magnesio-Manganeso | Grado marino y estructural
3,1-3,9%
magnesio
0,15-0,5%
manganeso
275-320MPa
Rango de tracción
ER5154 es un metal de aportación de aleación de magnesio y manganeso que contiene entre un 3,1 % y un 3,9 % de magnesio con una adición controlada de manganeso de entre un 0,15 % y un 0,5 %. Esta composición proporciona una mayor resistencia soldada en comparación con las alternativas ER4043 o ER5356 al unir materiales base de la serie 5xxx. El contenido de manganeso refina la estructura del grano en el depósito de soldadura, mejorando la ductilidad y la resistencia a la fatiga. ER5154 mantiene propiedades mecánicas en temperaturas de servicio de -196 °C a 65 °C, lo que admite aplicaciones criogénicas y marinas. El sistema de aleación exhibe una estabilidad natural al envejecimiento sin requisitos de tratamiento térmico.
Sólido: 570°C
Líquido: 640°C
Alargamiento: 16-20%
Dureza: 75-85 HB
Marco de desempeño técnico
M
Retención de resistencia después de soldar
La combinación de magnesio y manganeso mantiene entre el 90 y el 95 % de la resistencia a la tracción del metal base en condiciones de soldadura. No se requiere envejecimiento artificial posterior a la soldadura para aplicaciones estructurales.
C
Perfil de resistencia a la corrosión
La estabilidad de la capa de óxido pasiva en pruebas de niebla salina supera las 2000 horas según ASTM B117. Resistencia al ataque intergranular en ambientes de cloruro comparable a la aleación base 5154.
T
Estabilidad térmica
La retención de propiedades mecánicas a temperaturas elevadas (150 °C durante 1000 horas) muestra una reducción de menos del 8 % en la resistencia máxima a la tracción.
W
Solidez del metal de soldadura
El contenido de hidrógeno controlado por debajo de 0,12 ml por 100 g de aluminio produce soldaduras radiográficas de calidad Clase I sin porosidad en la línea central ni microfisuras.
datos de especificación
Oferta de diámetro
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolerancia 0/-0,008 mm
Condición de la superficie
Desengrasado ultrasónico afeitado de precisión
Lubricante residual: inferior a 0,003 g/kg
Sistema de embalaje
Bobina de plástico D300 (7 kg) · Tambor K355 (50 kg) · Contenedor de desenrollado (200 kg)
Bobinado de capa con control de curvatura inversa
Certificación
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Aprobación marina ABS
Homologación tipo DNV-GL
Requisitos de blindaje
100% Argón (10-25 L/min) o mezcla Ar-He (75/25)
Punto de rocío inferior a -40°C
Catálogo de aplicaciones de campo
Construcción Marina
Cascos de barcos de aluminio soldados, paneles de superestructura, buques de transferencia de tripulación en alta mar, fabricación de tanques de carga de GNL
Equipo criogénico
Tanques de almacenamiento de gas natural líquido, recipientes de transporte de oxígeno/nitrógeno, líneas de procesamiento de productos químicos de baja temperatura
Transporte Pesado
Remolques cisterna de aluminio, vagones tolva, carrocerías de camiones volquete, componentes de chasis de contenedores
Soldadura Estructural
Plataformas de puentes, plumas de grúa, sistemas de construcción modulares, componentes de modernización sísmica
Sistemas de defensa
Cascos de vehículos blindados, accesorios para buques de guerra, conjuntos de botes de misiles, módulos de puentes tácticos
Procedimiento de soldadura y solución de problemas
Selección de parámetros
Para alambre de 1,2 mm de diámetro: voltaje 20-24 V, corriente 120-180 A, velocidad de alimentación del alambre 4,5-7,5 m/min. Mantenga la punta de contacto para trabajar a una distancia de 12-18 mm. Utilice la técnica de empuje con un ángulo de desplazamiento de 10 a 15 grados.
Preparación conjunta
Elimine el óxido de la superficie de la zona de soldadura utilizando un cepillo de acero inoxidable específico para aluminio. Limpiar con acetona para eliminar residuos de hidrocarburos. Para espesores de placa superiores a 8 mm, precaliente a 100-120 °C para reducir la velocidad de enfriamiento.
Control de porosidad
Compruebe si hay fugas en la manguera de gas de protección. Verifique el caudal de gas con el rotámetro. Guarde el cable en un ambiente con humedad controlada por debajo del 55 % de humedad relativa. Reemplace la punta de contacto si el orificio está desgastado más de 0,1 mm de tamaño.
Prevención de grietas
Evite perfiles de cordón cóncavos manteniendo una alimentación de alambre suficiente. Para juntas restringidas, reduzca la temperatura entre pasadas por debajo de 150°C. Utilice la secuencia de soldadura hacia atrás para conjuntos de costura larga.
Problemas de estabilidad del arco
Inspeccione el estado de la ranura del rodillo impulsor. Reemplace el revestimiento de teflón después de consumir 150 kg de alambre. Verifique las conexiones eléctricas en la abrazadera de trabajo y la antorcha. Utilice la forma de onda de pulso para posiciones de soldadura vertical hacia arriba.
Inspección posterior a la soldadura
Realice pruebas de tintes penetrantes para detectar grietas en la superficie. Examen ultrasónico para detectar defectos internos. Realice pruebas de flexión según las especificaciones AWS B4.0 para la calificación del procedimiento.
⛭
Directivas sobre cadena de suministro y almacenamiento
Recibir inspección
Verifique el estado del carrete y la integridad del sello de vacío. Consulte el certificado de lote para conocer los resultados de los análisis químicos y las pruebas mecánicas. Rechazar cualquier embalaje que presente entrada de humedad o daño físico.
Condiciones de almacén
Almacenar a 10-30°C con un rango de humedad del 30-55%. Mantenga una distancia de 1 m de las paredes exteriores. Evite una altura de apilamiento superior a 4 pallets. Utilice la rotación de inventario de primero en entrar, primero en salir.
Gestión de la vida útil
Embalaje sin abrir: 36 meses desde la fecha de fabricación. Carretes abiertos: utilizar dentro de las 120 horas si se almacenan en el ambiente del taller. Para carretes parciales de larga duración, utilice un gabinete seco a 35-45 °C.
Protocolo de Manejo
Utilice guantes de algodón limpios al cargar alambre en el alimentador. Evite el contacto con aceite, grasa o neblina de refrigerante. No coloque los carretes sobre pisos sucios del taller. Devuelva la cubierta protectora después de cada turno.
Todos los datos técnicos representan valores típicos obtenidos de pruebas de laboratorio controladas. El rendimiento real depende de parámetros de soldadura específicos, la condición del material base, la geometría de la junta y el nivel de habilidad del operador. Las propiedades mecánicas deben verificarse mediante pruebas de calificación de procedimientos.
Alambre de aleación de Al-Mg ER5154
Viniendo de China,
Comercialización para el mundo.
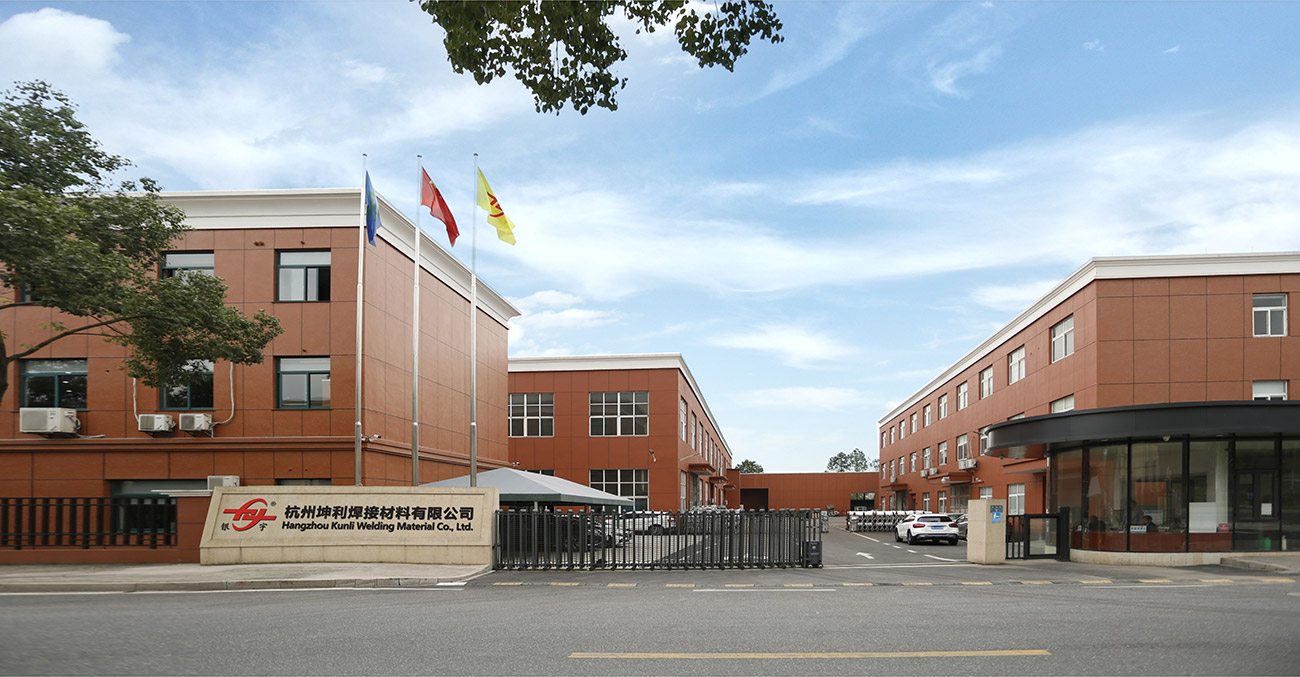
Hangzhou Kunli Welding Materials Co., Ltd. está ubicada en la zona industrial de la ciudad de Puyang, distrito de Xiaoshan, Hangzhou, provincia de Zhejiang. Es un equipo de alta tecnología y alto rendimiento. Porcelana Alambre de aleación de Al-Mg ER5154 fabricante y venta al por mayor Alambre de aleación de Al-Mg ER5154 proveedor. La compañía tiene más de 20 años de experiencia en la producción de alambre de aleación de aluminio, con equipos de fabricación de alambre de soldadura de aleación de aluminio avanzado internacional, equipo de prueba completo, proceso de producción estable y un estricto sistema de control de calidad. El alto rendimiento OEM/ODM Alambre de aleación de Al-Mg ER5154 producido por la empresa ha superado con éxito una serie de certificaciones autorizadas internacionales, como DB, CE, ABS, DNV, CCS, etc.,. Tenemos una capacidad de producción de más de 200 MT por mes y el 50 % se exportó a más de 30 países como EE. UU., México, Sudeste Asiático, Japón, Corea, Australia, Nueva Zelanda, etc.
-

30+
UTILIZADO EN EL SECTOR DE TECNOLOGÍA DE LA INDUSTRIA PESADA
-

35
AÑOS DE EXPERIENCIA EN INVESTIGACIÓN Y DESARROLLO
-

200+
INSTITUCIONES COOPERATIVAS DE I+D A GRAN ESCALA
-

20+
PAÍSES Y REGIONES DEL COMERCIO MUNDIAL
Viniendo de China,
Comercialización para el mundo.
Más del 90% de nuestros operadores de campo tienen formación profesional y técnica, y tienen muchos años de experiencia en el procesamiento y montaje de equipos. Es precisamente gracias a este equipo unido, dedicado, pionero, capacitado y experimentado que la tecnología y los productos de la empresa pueden actualizarse y mejorarse continuamente.


PONERSE EN CONTACTO
Envíanos un mensaje
Productos relacionados
-
 Ver más
Alambre de soldadura de aleación de aluminio 5154
-
 Ver más
Alambre de soldadura de aluminio y silicio ER4043
-
 Ver más
Alambre de soldadura Mig de aluminio ER4047
-
 Ver más
Alambre de aleación de Al-Mg ER5154
-
 Ver más
Alambre de soldadura de aluminio y magnesio ER5087
-
 Ver más
Alambre de soldadura de aluminio ER5183
-
 Ver más
Alambre de soldadura de aluminio ER5356
-
 Ver más
Alambre de soldadura de aluminio ER5554
-
 Ver más
Alambre de soldadura de aluminio ER5556
-
 Ver más
Alambre de soldadura de aluminio ER1100
-
 Ver más
Alambre de soldadura de aluminio ER5754
-
 Ver más
Alambre de soldadura de aluminio ER2319
::: Últimas noticias :::
-
Why Is ER5554 Welding Wire Used for Certain Alum...
Aug 26, 2026
La soldadura de aluminio parece bastante sencilla desde la distancia. El material es liviano, fácil de moldear y aparece en todas part...
-
What Welding Conditions Matter for 5183 Aluminiu...
Aug 24, 2026
Desde la distancia, soldar aluminio parece bastante simple: alimentar el alambre, generar el arco, moverse a lo largo de la costura. S...
-
How Do Aluminum Welding Wire Types Differ Across...
Aug 19, 2026
Un soldador parado en un banco, mirando tres carretes de alambre de aluminio que parecen casi idénticos, sabe exactamente cuán confusa...
-
What Welding Defects Can 4943 Aluminum Welding W...
Aug 17, 2026
Un soldador que se aleja de una junta de aluminio terminada, solo para encontrar poros esparcidos por el cordón o una pequeña grieta a...
-
Aluminum Welding Wire Quality Control Process Ex...
Aug 26, 2026
Control de calidad del alambre de soldadura de aluminio: donde realmente comienzan la mayoría de los problemas de soldadura U...
-
How Aluminum Welding Wire Is Made: Full Manufact...
Aug 18, 2026
Two spools of welding wire can carry the same alloy designation, the same diameter on the label, and the same AWS classification, y...
Extensión de información de la industria
Más información sobre Alambre de aleación de Al-Mg ER5154
Alambre de aleación de Al-Mg ER5154: relleno de precisión para soldadura marina, criogénica y estructural
como un Fabricante de alambre de aleación Er5154 Almg.html , adaptamos la configuración del producto a la aplicación, límites operativos, interfaces y criterios de aceptación definidos para cada proyecto.
Hangzhou Kunli Welding Materials Co., Ltd. es un fabricante y proveedor de alta tecnología de alambre de aleación de Al-Mg ER5154, diseñado para aplicaciones exigentes donde la resistencia, la resistencia a la corrosión y la integridad de la soldadura no son negociables. Con más de 20 años de experiencia en la producción de alambres de aleación de aluminio, suministramos este metal de aportación de magnesio y manganeso a astilleros, fabricantes de equipos criogénicos, fabricantes de transporte pesado y contratistas de acero estructural en todo el mundo.
Nuestro cable ER5154 cumple con los estándares AWS A5.10 e ISO 18273 S Al 5154, con certificaciones que incluyen DB, CE, ABS, DNV y CCS. Producimos más de 200 toneladas métricas al mes, exportando el 50% a más de 30 países. como un Fábrica al por mayor de alambre de aleación de Al-Mg ER5154 , combinamos fabricación avanzada con un estricto control de calidad para ofrecer un rendimiento constante entre lotes.
Descripción general del producto
ER5154 es un metal de aportación de aleación de magnesio y manganeso que contiene entre un 3,1 % y un 3,9 % de magnesio con una adición controlada de manganeso de entre un 0,15 % y un 0,5 %. Esta composición proporciona una mayor resistencia soldada en comparación con ER4043 o ER5356 al unir materiales base de la serie 5xxx. El contenido de manganeso refina la estructura del grano en el depósito de soldadura, mejorando la ductilidad y la resistencia a la fatiga. ER5154 mantiene propiedades mecánicas en temperaturas de servicio de -196 °C a 65 °C, lo que admite aplicaciones criogénicas y marinas. El sistema de aleación exhibe una estabilidad natural al envejecimiento sin requisitos de tratamiento térmico.
Especificaciones clave
| Propiedad | Valor |
|---|---|
| Magnesio (Mg) | 3,1% – 3,9% |
| Manganeso (Mn) | 0,15% – 0,5% |
| Rango de tracción | 275 – 320 MPa |
| Elongación | 16 – 20% |
| Dureza | 75 – 85 HB |
| Sólido / Líquido | 570°C / 640°C |
| Oferta de diámetro | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0/-0,008 mm) |
| Condición de la superficie | Desengrasado ultrasónico afeitado de precisión; lubricante residual por debajo de 0,003 g/kg |
| Embalaje | Carrete de plástico D300 (7 kg), tambor K355 (50 kg), contenedor de desenrollado (200 kg) |
| Certificaciones | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Ajuste de la aplicación
ER5154 está diseñado para soldar aleaciones de aluminio de la serie 5xxx, particularmente en entornos donde la resistencia a la corrosión y la tenacidad a bajas temperaturas son críticas. Su contenido de magnesio está optimizado para prevenir la sensibilización y la corrosión intergranular, lo que lo convierte en la opción preferida para estructuras marinas y costa afuera.
- Construcción Marina: Cascos de barcos de aluminio soldados, paneles de superestructura, embarcaciones de transferencia de tripulación en alta mar, fabricación de tanques de carga de GNL.
- Equipo criogénico: Tanques de almacenamiento de gas natural licuado, recipientes de transporte de oxígeno/nitrógeno, líneas de procesamiento de químicos de baja temperatura.
- Transporte Pesado: Remolques cisterna de aluminio, vagones tolva, carrocerías de volquetes, componentes de chasis de contenedores.
- Soldadura Estructural: Plataformas de puentes, plumas de grúas, sistemas de construcción modulares, componentes de modernización sísmica.
- Sistemas de defensa: Cascos de vehículos blindados, accesorios para buques de guerra, conjuntos de botes de misiles, módulos de puentes tácticos.
Marco de desempeño técnico
- Retención de resistencia después de soldar: Mantiene entre el 90 y el 95 % de la resistencia a la tracción del metal base en condiciones de soldadura; no se requiere envejecimiento artificial posterior a la soldadura.
- Perfil de resistencia a la corrosión: La estabilidad de la capa de óxido pasiva en pruebas de niebla salina supera las 2000 horas según ASTM B117; Resistencia al ataque intergranular en ambientes de cloruro comparable a la aleación base 5154.
- Estabilidad térmica: La retención de propiedades mecánicas a temperaturas elevadas (150 °C durante 1000 horas) muestra una reducción de menos del 8 % en la resistencia máxima a la tracción.
- Solidez del metal de soldadura: El contenido de hidrógeno controlado por debajo de 0,12 ml por 100 g de aluminio produce soldaduras radiográficas de calidad Clase I sin porosidad en la línea central ni microfisuras.
Procedimiento de soldadura y solución de problemas
Para alambre de 1,2 mm de diámetro, los parámetros típicos son voltaje de 20-24 V, corriente de 120-180 A y velocidad de alimentación del alambre de 4,5-7,5 m/min. Mantenga la punta de contacto para trabajar a una distancia de 12-18 mm. Utilice la técnica de empuje con un ángulo de desplazamiento de 10 a 15 grados.
Preparación conjunta: Elimine el óxido de la superficie de la zona de soldadura utilizando un cepillo de acero inoxidable específico para aluminio. Limpiar con acetona para eliminar residuos de hidrocarburos. Para espesores de placa superiores a 8 mm, precaliente a 100-120 °C para reducir la velocidad de enfriamiento.
Control de porosidad: Compruebe si hay fugas en la manguera de gas de protección. Verifique el caudal de gas con el rotámetro. Guarde el cable en un ambiente con humedad controlada por debajo del 55 % de humedad relativa. Reemplace la punta de contacto si el orificio está desgastado más de 0,1 mm de tamaño.
Prevención de agrietamiento: Evite perfiles de cordón cóncavos manteniendo una alimentación de alambre suficiente. Para juntas restringidas, reduzca la temperatura entre pasadas por debajo de 150°C. Utilice la secuencia de soldadura hacia atrás para conjuntos de costura larga.
Problemas de estabilidad del arco: Inspeccione el estado de la ranura del rodillo impulsor. Reemplace el revestimiento de teflón después de consumir 150 kg de alambre. Verifique las conexiones eléctricas en la abrazadera de trabajo y la antorcha. Utilice la forma de onda de pulso para posiciones de soldadura vertical hacia arriba.
Inspección posterior a la soldadura: Realice pruebas de tintes penetrantes para detectar grietas en la superficie. Examen ultrasónico para detectar defectos internos. Realice pruebas de flexión según las especificaciones AWS B4.0 para la calificación del procedimiento.
Directivas sobre cadena de suministro y almacenamiento
Recepción de inspección: Verifique el estado del carrete y la integridad del sello de vacío. Consulte el certificado de lote para conocer los resultados de los análisis químicos y las pruebas mecánicas. Rechazar cualquier embalaje que presente entrada de humedad o daño físico.
Condiciones de almacén: Almacenar a 10-30°C con un rango de humedad del 30-55%. Mantenga una distancia de 1 m de las paredes exteriores. Evite una altura de apilamiento superior a 4 pallets. Utilice la rotación de inventario de primero en entrar, primero en salir.
Gestión de la vida útil: Embalaje sin abrir: 36 meses desde la fecha de fabricación. Carretes abiertos: utilizar dentro de las 120 horas si se almacenan en el ambiente del taller. Para carretes parciales de larga duración, utilice un gabinete seco a 35-45 °C.
Protocolo de Manejo: Utilice guantes de algodón limpios al cargar alambre en el alimentador. Evite el contacto con aceite, grasa o neblina de refrigerante. No coloque los carretes sobre pisos sucios del taller. Devuelva la cubierta protectora después de cada turno.
Garantía de calidad y cumplimiento
Nuestras instalaciones de fabricación están equipadas con líneas de producción avanzadas a nivel internacional y un laboratorio de pruebas completo, que incluye un espectrógrafo de emisión óptica SHIMADZU PDA 5500, un microscopio metalográfico LEICA DM2550 y un sistema de robot de soldadura OTC A-V6. Cada lote se somete a análisis de composición química, pruebas mecánicas y verificación del rendimiento de soldadura para garantizar el cumplimiento de AWS A5.10 e ISO 18273.
Contamos con certificaciones que incluyen DB, CE, ABS, DNV y CCS, y nuestro sistema de gestión de calidad tiene las certificaciones ISO9001, ISO14000 e ISO18001. Nuestra estrecha cooperación con el Instituto de Investigación de Metales No Ferrosos de Beijing y la Universidad Central Sur respalda el desarrollo continuo de aleaciones y la optimización de procesos.
Información que utilizamos para configurar su solución
Para preparar una cotización precisa y una configuración del producto, necesitamos los siguientes detalles del proyecto:
- Grado y espesor del material base
- Proceso de soldadura (MIG, TIG o automatizada)
- Diámetro requerido y preferencia de embalaje.
- Entorno de aplicación (marino, criogénico, estructural, etc.)
- Volumen de producción y calendario de entrega.
- Cualquier requisito específico de certificación o documentación.
Nuestro equipo de ingeniería recomendará el grado de alambre y el empaque óptimos para que coincidan con sus parámetros de soldadura y estándares de calidad.
Productos relacionados
Explore nuestra gama completa de alambres de soldadura de aluminio para encontrar la combinación adecuada para su aplicación:
- Alambre de soldadura de aluminio ER5356 – Mayor contenido de magnesio para mayor resistencia.
- Alambre de soldadura de aluminio ER5183 – Para la serie 5xxx con dureza mejorada
- Alambre de Soldadura de Aluminio ER5087 – Relleno de alta resistencia para estructuras marinas
- Alambre de soldadura de aluminio y silicio ER4043: para la serie 6xxx y reparación de piezas fundidas
Preguntas frecuentes
¿Cuál es la diferencia entre ER5154 y ER5356?
ER5154 tiene menos magnesio (3,1-3,9%) en comparación con ER5356 (4,5-5,5%), ofreciendo una resistencia superior a la corrosión intergranular y una mejor estabilidad a temperaturas superiores a 65°C. ER5356 proporciona una mayor resistencia a la tracción pero es más susceptible a la sensibilización en ambientes marinos.
¿Se puede utilizar ER5154 para aplicaciones criogénicas?
Sí, ER5154 mantiene propiedades mecánicas hasta -196 °C, lo que lo hace adecuado para tanques de GNL y otros equipos criogénicos. Su tenacidad a bajas temperaturas y su resistencia a la corrosión son ventajas clave.
¿Qué opciones de embalaje están disponibles?
Ofrecemos carretes de plástico D300 (7 kg), tambores K355 (50 kg) y contenedores de pago (200 kg). Se pueden organizar embalajes personalizados según sus necesidades de producción.
¿Cómo se garantiza una calidad constante?
Cada lote se prueba en nuestro laboratorio interno en cuanto a composición química, propiedades mecánicas y rendimiento de soldadura. También mantenemos un estricto control de procesos y trazabilidad desde la materia prima hasta el producto terminado.
¿Cuál es el plazo de entrega típico?
El plazo de entrega depende de la cantidad y las especificaciones del pedido. Para tamaños y embalajes estándar, normalmente enviamos dentro de 2 a 3 semanas después de la confirmación del pedido. Comuníquese con nosotros para conocer plazos de entrega específicos.

ENLACES RÁPIDOS
PRODUCTO
CONTÁCTENOS
-
Jianpu Road no.2 Ciudad de Puyang Distrito de Xiaoshan Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
