

Alambre de soldadura de aluminio para aluminio fino: factores clave de selección explicados
Coloque una lámina 6061-T6 de 1,6 mm en el banco con el mismo cable ER5356 de 1,2 mm que funcionó limpio en una placa de 8 mm, y la falla es predecible: quemado en el primer tercio del cordón, distorsión que levanta la lámina y senderos de porosidad detrás de cada vacilación. El alambre que funciona en placas gruesas es el material incorrecto en secciones delgadas porque la elección del alambre, y no la configuración de la máquina, establece el equilibrio térmico. Estos son los factores de selección que importan cuando el metal base tiene 3 mm o menos.
Por qué el aluminio fino castiga la elección incorrecta del cable
El aluminio fino falla cuando la entrada de calor excede lo que la sección transversal puede conducir, y la selección del cable determina cuánto calor ingresa a la unión.
El aluminio conduce el calor a aproximadamente 237 W/mK, de cuatro a cinco veces más rápido que el acero dulce, mientras que su punto de fusión es de sólo 660 °C. La capa de óxido de la superficie se funde a cerca de 2.072 °C. Esa brecha entre derretir la base y romper el óxido es tan estrecha que cualquier calor adicional de un cable de gran tamaño aparece inmediatamente como quemado o combado.
Tres factores relacionados con los cables se convierten en la variable crítica por debajo de 3 mm de espesor:
- Entrada de calor: un cable de mayor diámetro exige una mayor corriente para fundirse y la sección delgada no puede absorber esa energía lo suficientemente rápido.
- Fuerza del arco: los cables pesados 5xxx producen un arco más caliente y agresivo que corta el material fino antes de que la piscina se congele.
- Fluidez: un alambre que se moja rápidamente cierra el baño de soldadura antes, reduciendo el tiempo que la zona fundida permanece abierta en una lámina delgada.
El quemado ocurre cuando el baño de soldadura penetra todo el espesor de la sección y el metal fundido cae. En aluminio por debajo de 3 mm, el quemado es un problema de selección de cables antes de que sea un problema de configuración.
La familia Alloy primero: 4xxx vs 5xxx
Para aluminio delgado, la familia 4xxx (aluminio-silicio) es la opción predeterminada más segura, mientras que los cables 5xxx (aluminio-magnesio) están reservados para uniones que necesitan su resistencia o resistencia a la corrosión.
ER4043 y ER4047 son los dos cables 4xxx en los que confían los fabricantes para material fino. Su contenido de silicio del 5% y 12% respectivamente reduce el rango de fusión y aumenta la fluidez, por lo que el baño de soldadura se moja y se congela rápidamente; una congelación rápida es la mejor defensa contra el quemado. En metales base 6xxx como 6061, los alambres 4xxx también resisten mejor el agrietamiento en caliente que los alambres 5xxx.
ER5356 y ER5183, los caballos de batalla de 5xxx, ofrecen una mayor resistencia soldada y una buena combinación de colores después de anodizar en metales base 5xxx. La desventaja de la lámina delgada es un arco más duro y una piscina de humectación más lenta. Cuando la unión realmente necesita una resistencia de 5xxx, se puede trabajar con ER5356 de 1,0 mm; 1,2 mm rara vez se justifica en material de 2 mm.
| Criterio de selección | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| La mejor combinación de metal base | 3xxx, 6xxx, 6061, aluminio fundido | 5xxx, 5052, 5083, 5086 |
| Resistencia al agrietamiento en caliente en 6xxx | Alto | Moderado, necesita una técnica cuidadosa. |
| Resistencia soldada | Más bajo, alrededor de 170-200 MPa | Altoer, about 240-280 MPa |
| Fluidez en lámina fina | Excelente humectación rápida. | Arco más bajo y más áspero |
| Combinación de colores anodizados | Gris más oscuro | Buen partido en base 5xxx |
| Riesgo de quemaduras en 2 mm | inferior | Altoer |
Para la mayoría de las secciones 6xxx delgadas, la línea de productos ER4043 a continuación es un punto de partida práctico para pruebas.
 Alambre de soldadura de aluminio y silicio ER4043 para secciones delgadas 6xxx Este metal de aportación con un 5 % de silicio ofrece buena fluidez y penetración, lo que lo convierte en un punto de partida práctico para ensayos en secciones delgadas de aluminio 6xxx antes de ajustar el diámetro del alambre. Ver producto →
El diámetro del cable controla la entrada de calor
El diámetro del cable es la palanca más directa en la entrada de calor: para aluminio de menos de 3 mm, baje de 1,2 mm a 1,0 mm o 0,8 mm antes de tocar el voltaje o la velocidad de desplazamiento.
Utilice el grosor de la junta para establecer el diámetro inicial y trate el rango actual como la consecuencia, no como la entrada. Un cable de 1,2 mm necesita aproximadamente 120-160 A para fundirse correctamente; un alambre de 0,8 mm se funde limpiamente a 60-90 A. En una hoja de 2 mm, esa diferencia es la línea entre un cordón crujiente y una fila de agujeros.
La alimentación es la segunda mitad del problema del diámetro. El alambre de aluminio es blando y el alambre de 0,8 mm tiene aproximadamente un tercio de la resistencia de la columna de 1,2 mm. Por eso las tolerancias de fundición y hélice son importantes: la fundición, el diámetro natural de los bucles de alambre, debe permanecer entre 300 y 600 mm, mientras que la hélice, la elevación vertical desde una superficie plana, debe permanecer por debajo de 12 mm. Los valores fuera de este rango producen nidos de pájaros, inicios de arco erráticos y extensión inconsistente del cable.
Para aplicaciones delgadas 4xxx donde la piscina debe congelarse lo más rápido posible, ER4047 con 12 % de silicio aumenta la fluidez incluso más que ER4043.
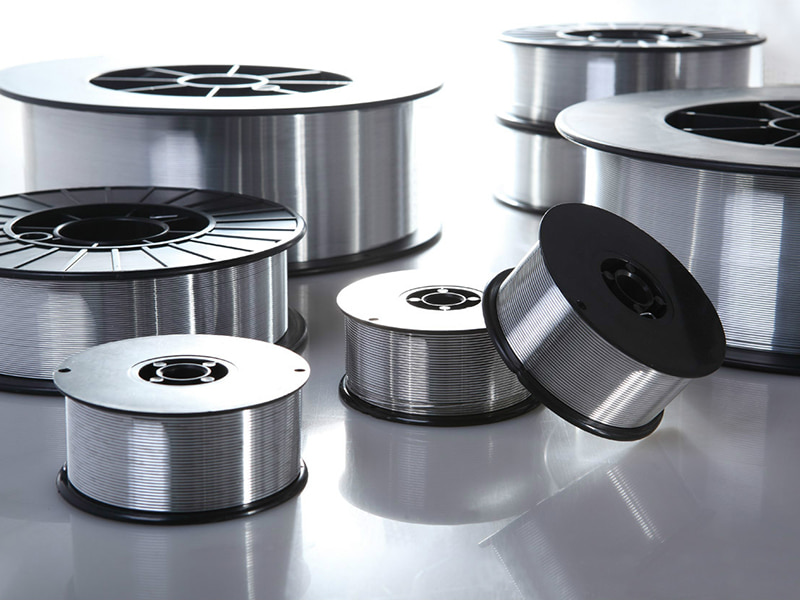 Alambre de soldadura MIG de aluminio ER4047 con 12% de silicio Con un 12 % de silicio, este alambre ofrece mayor fluidez que el ER4043, lo que ayuda a que el baño de soldadura se congele más rápido para aplicaciones delgadas de 4xxx. También proporciona una excelente resistencia a la corrosión y baja deformación. Ver producto →
La alimentabilidad y la calidad del suministro deciden la coherencia
La soldadura consistente de láminas delgadas es imposible si la química de la aleación, la condición de la superficie y las tolerancias mecánicas varían entre los carretes.
La porosidad del aluminio proviene principalmente del hidrógeno, introducido por los óxidos superficiales, los lubricantes de extracción y la humedad absorbida. Un alambre que parece limpio aún puede contener suficientes residuos para producir porosidad en cada soldadura. Proveedores confiables controlan toda la línea (fundición, homogeneización, trefilado, limpieza y bobinado de capas) y respaldan cada calor con datos de prueba.
Las certificaciones también indican a qué industrias ya presta servicios un proveedor. Las marcas de terceros aceptadas para alambre de soldadura de aluminio incluyen DB, CE, ABS, DNV y CCS. Un fabricante que posee certificaciones marítimas y ferroviarias ha pasado auditorías que la mayoría de las plantas de alambre de uso general nunca realizan. Hangzhou Kunli Materiales de soldadura Co., Ltd. es uno de esos fabricantes: se posiciona como un productor de reemplazo de importaciones de alambre de soldadura de aluminio de alto rendimiento, con más de 20 años de experiencia en la producción de alambre de aluminio, una capacidad anual superior a 2.500 toneladas y aproximadamente la mitad de su producción se exporta a más de 30 países.
Un flujo de trabajo de selección de cinco pasos
El flujo de trabajo de cinco pasos a continuación se aplica a todos los trabajos de aluminio fino, ya sea que ejecute MIG, TIG o GMAW pulsado.
- Identifique la aleación base y el temple. Confirme si es una aleación de la serie 6xxx como 6061-T6 o una aleación 5xxx como 5083, porque solo eso decide la familia de relleno.
- Bloquee la familia de aleaciones. Utilice 4xxx para papel fino 6xxx y 5xxx para papel fino 5xxx; Haga coincidir el relleno con el metal base antes de considerar el diámetro.
- Elija el diámetro de la tabla de espesores. Comience en hojas de 0,8 mm hasta 1,5 mm y 1,0 mm de 1,5 a 3 mm; sólo se mueve hasta 1,2 mm cuando la junta supera los 3 mm.
- Consultar los datos de alimentabilidad. Confirme un molde entre 300 y 600 mm, una hélice por debajo de 12 mm y una superficie de alambre limpia y brillante con una capa de bobina estable.
- Solicite documentos de calidad trazables. Solicite el certificado térmico, el informe de composición de la aleación y copias de certificaciones como DB, CE, ABS, DNV o CCS antes del primer pedido de prueba.
Trabajar en estos cinco puntos lleva aproximadamente diez minutos por cambio de material y elimina la mayoría de las fallas de láminas delgadas antes de que lleguen a la celda de soldadura. Para una versión condensada de la misma lógica, el guía de decisión rápida para la selección de cables en este sitio comprime los cinco cheques en una sola tarjeta de referencia.
Preguntas frecuentes
¿Cuál es el mejor alambre de soldadura de aluminio para aluminio fino?
Para la mayoría de los trabajos de aluminio delgados entre 1,5 y 3 mm, ER4043 a 1,0 mm es el punto de partida predeterminado. ER4047 es una mejor opción cuando necesita máxima fluidez y la congelación más rápida posible, y ER5356 pertenece a metales base 5xxx donde la resistencia o la combinación de colores son más importantes que la facilidad de control.
¿Puedo usar ER5356 para aluminio fino?
Sí, con dos condiciones: el metal base debe ser una aleación 5xxx y el diámetro debe ser de 1,0 mm o menos. Mantenga el amperaje bajo y la velocidad de desplazamiento alta, porque de lo contrario el arco 5xxx más caliente empujará el quemado.
 Alambre de soldadura de aluminio ER5356 para aleaciones 5xxx y láminas delgadas Este metal de aportación con 5 % de magnesio es adecuado para metales base 5xxx en calibres delgados cuando se utilizan diámetros de 1,0 mm o más pequeños. Mantenga el amperaje bajo y la velocidad de desplazamiento alta para evitar quemaduras. Ver producto →
¿Qué diámetro de alambre es mejor para aluminio de 1,5 a 2 mm?
Utilice 0,8 mm para el rango de 1,5 mm y 1,0 mm para el salto a 2 mm. Ambos mantienen la corriente por debajo de 110 A, lo que le da al baño de soldadura suficiente tiempo para solidificarse antes de que el calor penetre en toda la sección.
¿Por qué mi delgada soldadura de aluminio sigue agrietándose?
El agrietamiento en una lámina delgada 6xxx casi siempre se debe a un agrietamiento en caliente debido a un relleno rico en magnesio o a un baño de soldadura de tamaño insuficiente. Cambie a ER4043 o ER4047, mantenga la junta limpia y aumente la velocidad de desplazamiento para que la piscina no se estanque.
NEXT:Alambre de aleación de aluminio para impresión 3D: propiedades, aplicaciones y ventajas en la fabricación aditiva de metales
Productos relacionados
-
 Ver más
Alambre de soldadura de aleación de aluminio 5154
-
 Ver más
Alambre de soldadura de aluminio y silicio ER4043
-
 Ver más
Alambre de soldadura Mig de aluminio ER4047
-
 Ver más
Alambre de aleación de Al-Mg ER5154
-
 Ver más
Alambre de soldadura de aluminio y magnesio ER5087
-
 Ver más
Alambre de soldadura de aluminio ER5183
-
 Ver más
Alambre de soldadura de aluminio ER5356
-
 Ver más
Alambre de soldadura de aluminio ER5554
-
 Ver más
Alambre de soldadura de aluminio ER5556
-
 Ver más
Alambre de soldadura de aluminio ER1100
-
 Ver más
Alambre de soldadura de aluminio ER5754
-
 Ver más
Alambre de soldadura de aluminio ER2319

