

Alargamiento del alambre de soldadura de aluminio: factores clave que determinan la calidad de la soldadura
Un taller de fabricación en Shandong cambió el año pasado del cable ER5356 importado a un cable local de menor costo. El certificado químico mostró un 4,8% de magnesio, pero el informe de prueba del lote indicó un alargamiento del 11% en lugar del 22% esperado. En dos semanas, los rechazos en las pruebas de flexión alcanzaron el 30 % y las soldaduras MIG en placas 5083 se agrietaron a lo largo de la línea de fusión durante la liberación del accesorio.
El cable cumplió con sus especificaciones químicas y aun así falló en la producción. La especificación que faltaba era el alargamiento. Para el alambre de soldadura de aluminio, el alargamiento es la propiedad mecánica que conecta el diseño de la aleación, el proceso de trefilado y recocido y la integridad final de la soldadura. También es el número que la mayoría de los compradores omiten.
Lo que realmente mide el alargamiento del alambre de soldadura de aluminio
El alargamiento es el porcentaje de extensión plástica que alcanza una muestra de alambre en el momento de la fractura en una prueba de tracción estandarizada, y es la medida más directa de la ductilidad del metal de aportación disponible en un certificado de material.
En la prueba de tracción definida por AWS A5.10, se tira de una muestra de alambre hasta fracturarla y el alargamiento es el aumento en la longitud del calibre dividido por la longitud original, expresado como porcentaje. Un mayor alargamiento significa que el cable absorbe más tensión plástica antes de romperse. En un depósito de soldadura, la misma propiedad decide si el metal solidificado puede estirarse bajo tensión de contracción sin romperse.
Dos valores importan. El alargamiento del alambre describe la materia prima; El alargamiento del depósito soldado describe el metal de soldadura solidificado y predice el rendimiento real del servicio. Un informe de prueba completo indica ambos.
Por qué el alargamiento controla directamente la calidad de la soldadura
Un depósito de soldadura con un alargamiento adecuado resiste el agrietamiento por solidificación, pasa pruebas de flexión guiada y tolera cargas de servicio sin fallas por fragilidad, mientras que un relleno de bajo alargamiento multiplica el riesgo de los tres.
Cuando una soldadura se enfría, el aluminio se contrae aproximadamente un 6% en volumen y el depósito solidificado debe deformarse plásticamente para adaptarse a esa tensión. La química controla la resistencia al agrietamiento en caliente en el rango de temperaturas frágiles, pero después de la solidificación, el alargamiento soporta la carga. Las pruebas de flexión son pruebas de alargamiento en otra geometría.
- Las pruebas de flexión pasan sin desgarros en los bordes.
- Las grietas y los generadores de tensión absorben la tensión.
- Alimentación constante de alambre en pistolas MIG
- Comportamiento fiable a la fatiga en marcos estructurales
- Grietas en la línea de fusión durante la liberación del accesorio
- Rechazos de flexión en componentes marítimos y ferroviarios
- Grietas en el cráter y en los puntos de inicio y fin.
- Fallo prematuro en conjuntos vibratorios.
Los fabricantes marinos y criogénicos eligen rellenos 5xxx con aleación de magnesio por su resistencia y ductilidad.
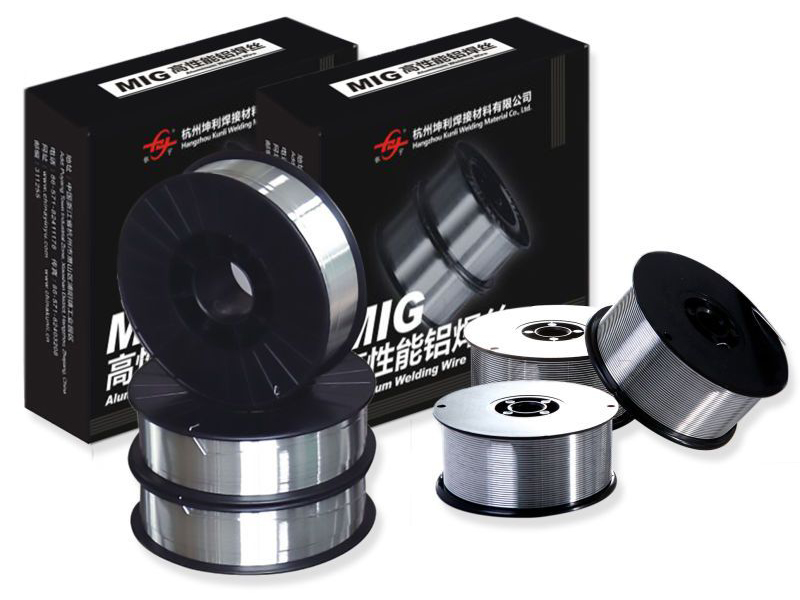 Alambre de soldadura de aluminio ER5183 para aplicaciones marinas y criogénicas Este relleno de magnesio y manganeso ofrece una alta resistencia a la soldadura y a la corrosión del agua de mar, lo que lo convierte en una opción confiable para juntas de la serie 5xxx donde los valores de alargamiento deben verificarse en el certificado. Ver producto →
Cinco factores que determinan el alargamiento final
La química de la aleación, el historial de estirado en frío, el recocido final, el diámetro del alambre y la condición de la superficie se combinan para establecer el valor de alargamiento impreso en el certificado.
- Química de las aleaciones. El magnesio aumenta la velocidad de endurecimiento por trabajo y la resistencia final; El silicio reduce la ductilidad. ER5356 y ER5183 ofrecen un mayor alargamiento que ER4043 con un temple equivalente.
- Historia del dibujo y recocido. El estirado en frío de una varilla hasta 1,2 mm aumenta la resistencia y destruye el alargamiento. Un recocido final adecuado restaura la ductilidad; un alambre poco recocido puede bajar entre 10 y 15 puntos.
- Diámetro del alambre. El alambre de menos de 1,0 mm recibe una mayor reducción acumulativa de trefilado y necesita un control de recocido más estricto para igualar el alargamiento del alambre de 1,6 mm.
- Estado de la superficie. Los rayones, los lubricantes formadores y las manchas de óxido actúan como muescas que desencadenan una fractura temprana en la prueba de tracción y acortan la vida útil de la punta de contacto.
- Consistencia del lote. Una pequeña variación en la temperatura del horno de recocido puede cambiar el alargamiento entre 5 y 8 puntos entre lotes con química idéntica.
Si su aplicación depende de la mayor ductilidad de las aleaciones 5xxx, verifique los valores documentados antes de realizar el pedido.
 Alambre de soldadura de aluminio ER5356 con valores de alargamiento documentados Recomendado para aleaciones 5xxx y 6xxx, este alambre de magnesio al 5 % combina con el color del metal base anodizado. Verifique el alargamiento indicado con AWS A5.10 antes de realizar el pedido para confirmar que cumple con sus requisitos de ductilidad. Ver producto →
Cómo verificar el alargamiento al adquirir alambre
Solicite informes de pruebas mecánicas específicos del lote, confirme que la longitud del calibre y el método de prueba coincidan con AWS A5.10 y valide el número con su propia inspección entrante.
- Exija certificados de conformidad que mencionen datos de prueba reales para los tambores entregados, no rangos de folletos.
- Verifique el rastro de la materia prima: aleación base, fuente de alambrón, pases de trefilado y registros de recocido.
- Confirmar el método de prueba; diferentes longitudes de calibre producen diferentes números de alargamiento.
- Ejecute una prueba de flexión guiada entrante en una placa ranurada para trabajos críticos.
| aleación | Alargamiento de alambre, recocido | Elongación del depósito | Característica |
| ER1100 | 30-40% | 18-30% | Máxima ductilidad, baja resistencia. |
| ER4043 | 12-18% | 6-12% | Fósforo anodizado a base de silicona, resistente a las grietas |
| ER4943 | 15-20% | 9-14% | Mayor resistencia que ER4043, buena combinación de colores |
| ER5356 | 20-26% | 14-19% | Alta resistencia, dúctil, combinación de colores. |
| ER5183 | 20-25% | 15-20% | Dureza criogénica de grado marino |
| ER5556 | 22-28% | 15-20% | Magnesio más alto, máxima resistencia. |
Para 6061 y otras aleaciones tratables térmicamente, ER4043 sigue siendo el relleno predeterminado y está ampliamente disponible.
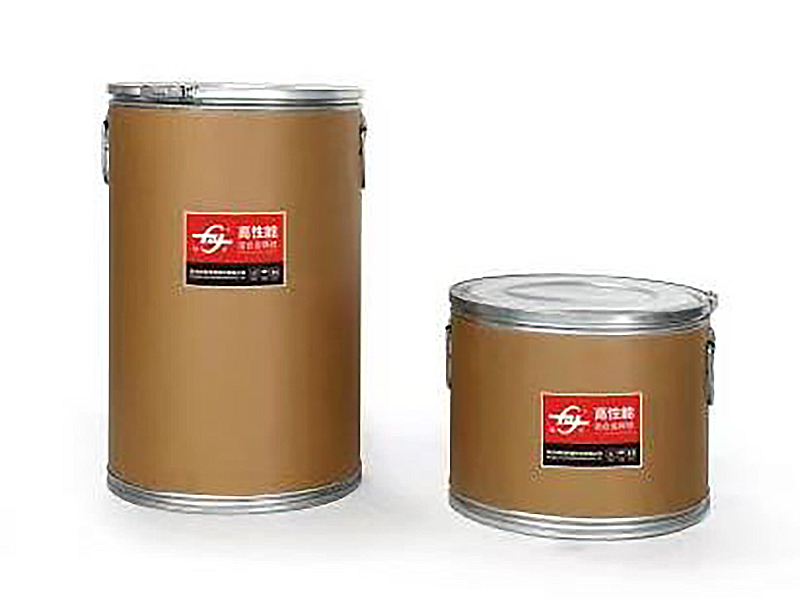 Alambre de soldadura de aluminio y silicio ER4043 para aleaciones tratables térmicamente Un relleno de silicio al 5% ampliamente disponible con excelente fluidez, ideal para 6061 y aleaciones similares. Verifique los registros de proceso del fabricante para confirmar que el alargamiento sea consistente en todos los lotes antes de su uso. Ver producto →
Confirme que el fabricante documenta el Proceso de control de calidad desde la aleación hasta el alambre terminado. y puede proporcionar registros de proceso a pedido. La trazabilidad es la única prueba práctica de que el alargamiento es repetible en todos los lotes.
Para programas estructurales, busque validación institucional. Hangzhou Kunli Welding Materials Co., Ltd. cuenta con aprobaciones DB, CE, ABS, DNV y CCS y relaciones de suministro calificado con CRRC y Maersk.
Pasos prácticos para proteger el alargamiento en la producción
El alargamiento incorporado en el alambre sólo se conserva si los parámetros de almacenamiento, sistema de alimentación y soldadura evitan daños en la superficie, absorción de humedad y cambios no deseados en el arco.
- Mantenga los carretes abiertos en gabinetes secos por debajo del 40% de humedad relativa; la humedad forma capas de óxido que actúan como iniciadores de grietas.
- Pase a través de revestimientos de PTFE con curvas mínimas; Las torceduras trabajan en frío el alambre y degradan la ductilidad.
- Reemplace las puntas de contacto cuando el desgaste del orificio exceda 0,1 mm; las puntas desgastadas añaden fricción y rayan el cable.
- Mantenga el saliente en el rango de 15 a 20 mm; La proyección excesiva aumenta la resistencia al calentamiento.
- Guarde el cable en su embalaje original hasta su uso; Los aceites de la piel crean caminos de porosidad.
Preguntas frecuentes sobre el alargamiento del alambre
¿Cuál es un buen porcentaje de alargamiento para el alambre de soldadura de aluminio?
Para alambre recocido, las aleaciones 5xxx suelen ofrecer entre un 20% y un 28%, las aleaciones 4xxx entre un 12% y un 18% y el ER1100 por encima del 30%. Para los depósitos en servicios estructurales, un mínimo del 14-18% es un umbral fiable.
¿Un mayor alargamiento siempre significa una mejor calidad de la soldadura?
No. ER4043 tiene un alargamiento menor que ER5183 pero mejor resistencia al agrietamiento en aleaciones tratables térmicamente porque el silicio controla el rango de solidificación. Equilibre el alargamiento con la resistencia, la respuesta a la corrosión y el comportamiento de agrietamiento.
¿Por qué los cables 5xxx muestran un alargamiento mayor que los cables 4xxx?
El magnesio en los cables 5xxx se fortalece mediante una solución sólida sin la frágil red de silicio que limita la ductilidad en los cables 4xxx. El recocido restaura la ductilidad del alambre trefilado; la química fija el techo.
¿Qué norma regula las pruebas de alargamiento para alambres de soldadura de aluminio?
AWS A5.10 clasifica los metales de aportación de aluminio y hace referencia a los procedimientos de tracción; ISO 18273 define las designaciones de aleaciones. Compare los valores solo bajo la misma longitud de calibre y método de prueba.
NEXT:Alambre de soldadura de aluminio para aluminio fino: factores clave de selección explicados
Productos relacionados
-
 Ver más
Alambre de soldadura de aleación de aluminio 5154
-
 Ver más
Alambre de soldadura de aluminio y silicio ER4043
-
 Ver más
Alambre de soldadura Mig de aluminio ER4047
-
 Ver más
Alambre de aleación de Al-Mg ER5154
-
 Ver más
Alambre de soldadura de aluminio y magnesio ER5087
-
 Ver más
Alambre de soldadura de aluminio ER5183
-
 Ver más
Alambre de soldadura de aluminio ER5356
-
 Ver más
Alambre de soldadura de aluminio ER5554
-
 Ver más
Alambre de soldadura de aluminio ER5556
-
 Ver más
Alambre de soldadura de aluminio ER1100
-
 Ver más
Alambre de soldadura de aluminio ER5754
-
 Ver más
Alambre de soldadura de aluminio ER2319

